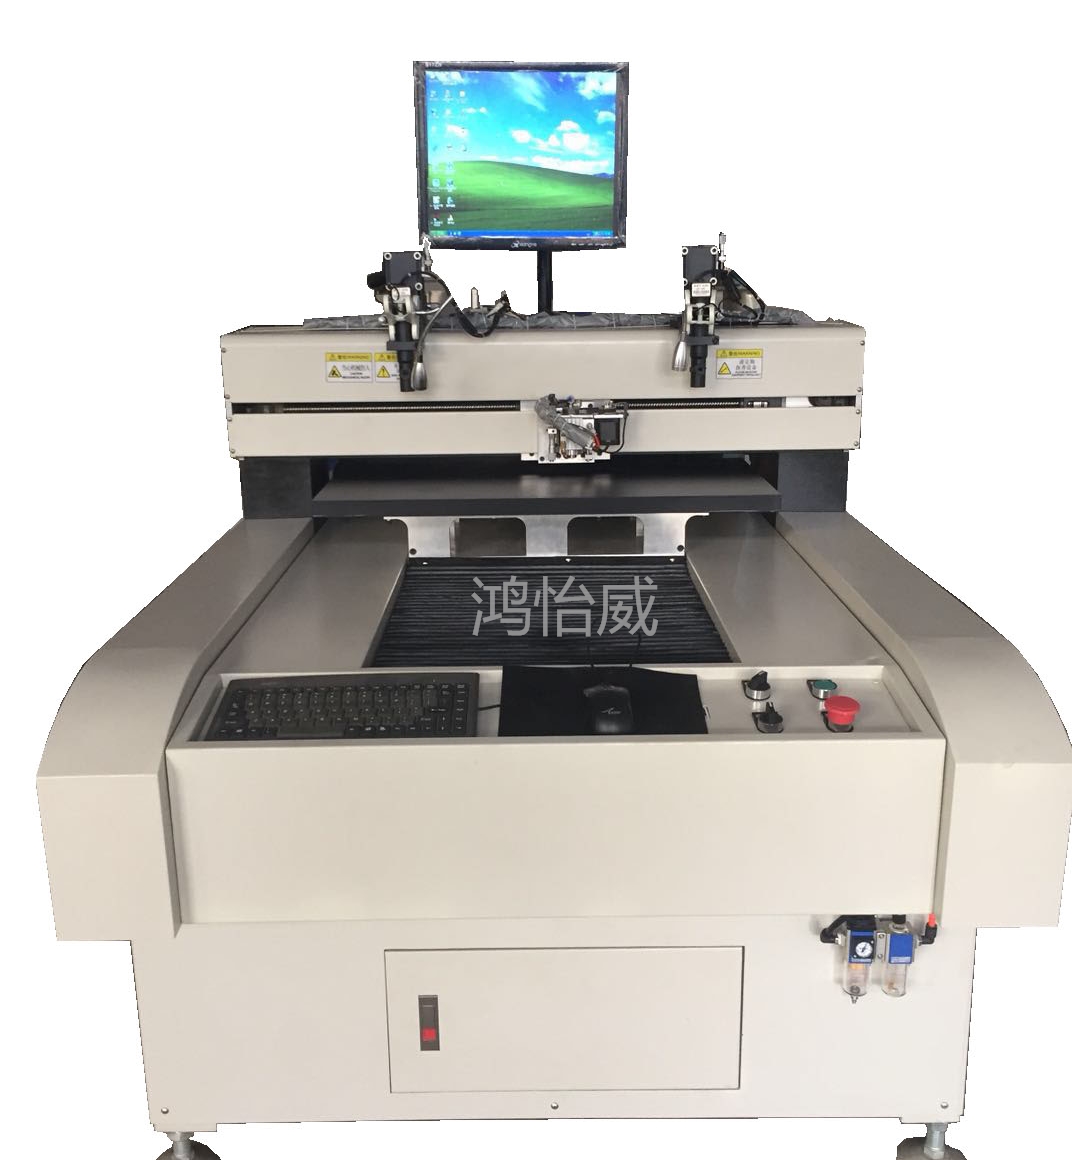
压球手机在线官网-压球(中国)切割机如何从工艺着手加强钢化?随着不断的发展,压球手机在线官网-压球(中国)切割技术和设备有着巨大的潜力和广阔的市场前景,因此压球手机在线官网-压球(中国)切割机得到了广泛的应用。压球手机在线官网-压球(中国)切割机一般都是大型压球手机在线官网-压球(中国)加工上企业使用,那么压球手机在线官网-压球(中国)切割机如何从工艺着手加强钢化呢?下面由东莞压球手机在线官网-压球(中国) 厂家的工作人员为大家介绍:
1、选择合理的加热温度并有效控制炉内温度。压球手机在线官网-压球(中国)切割机、辐射和对流。这里所说的电炉负载不是指电炉里压球手机在线官网-压球(中国)占有的面积,而是指压球手机在线官网-压球(中国)厚度、加热温度与加热时间的关系。目前,大部分厂家所使用的钢化电炉加热段一般都可分为很多很小的加热区,正常情况下,在电炉中央加热元件加热区域内,总有压球手机在线官网-压球(中国)在吸热,在电炉区域内,一直有压球手机在线官网-压球(中国)存在,这是区域性的,加热效果也是区域性的,如果电炉内某个区域的热消耗超过加热效果,这个区域内的温度就开始下降,这就是超负荷现象,压球手机在线官网-压球(中国)钢化的成功与否主要取决于压球手机在线官网-压球(中国)板温度低的地方,一旦电炉有超负荷现象,电炉温度就会出现下降,致使压球手机在线官网-压球(中国)在冷却段里冷却时造成破碎。
2、选择合理的加热时间。钢化炉的加热功率是一定的,通常设定的加热时间约为每毫米厚度压球手机在线官网-压球(中国)35~40秒,例如:6mm厚度压球手机在线官网-压球(中国)的加热时间大约为:压球手机在线官网-压球(中国)切割机,当压球手机在线官网-压球(中国)的厚度为12~19mm时,加热时间的基本计算方法是每1mm厚度压球手机在线官网-压球(中国)约为40~45秒。要实现加热均匀,压球手机在线官网-压球(中国)在放片台的布置也很重要。放片的合理布置主要是为了保证电炉内纵向和横向负载的均匀性,也就是说,每炉压球手机在线官网-压球(中国)的放片布置及各炉的间隙时间要均匀。
3、压球手机在线官网-压球(中国)尽可能以快的冷却速度进行冷却,冷却速度取决于压球手机在线官网-压球(中国)厚度和压球手机在线官网-压球(中国)的其他性能,压球手机在线官网-压球(中国)正反面的冷却要均衡;钢化过程中冷却阶段的理想冷却介质是干燥的冷空气,单位面积的大约冷却能力是确定的,因此5mm压球手机在线官网-压球(中国)所需要的冷却能力相当于6mm压球手机在线官网-压球(中国)的两倍以上。
4、在钢化过程中压球手机在线官网-压球(中国)要不停地运动,压球手机在线官网-压球(中国)表面上不能有划伤及变形留下的痕迹。这个运动包括压球手机在线官网-压球(中国)在加热炉内的热摆运动,热摆运动是为了使压球手机在线官网-压球(中国)表面各个部分的加热均匀;同时也包括压球手机在线官网-压球(中国)在风冷段中的冷摆运动,以保证压球手机在线官网-压球(中国)的碎块均匀。原片压球手机在线官网-压球(中国)不能有划伤、气泡等,这些情况都能引起压球手机在线官网-压球(中国)破碎。
以上压球手机在线官网-压球(中国)切割机如何从工艺着手加强钢化就分享到这里了,压球手机在线官网-压球(中国)切割机专用于压球手机在线官网-压球(中国)加工与下料的一种加工机械,在加工行业中得到了广泛的应用。
异形压球手机在线官网-压球(中国)切割机的工作原理主要依赖于高精度的机械结构、先进的控制系...
2024-04-16 查看内容选择一家优质的压球手机在线官网-压球(中国)切割机厂家对于购买者来说至关重要,因为这直接关系...
2024-03-05 查看内容选择合适的压球手机在线官网-压球(中国)切割机厂家需要考虑以下几个方面: 1、...
2023-12-21 查看内容液晶压球手机在线官网-压球(中国)切割机的价格范围因多种因素而异,如设备型号、制造商、功能...
2023-11-24 查看内容地址:东莞市清溪镇利渔路86号(科运达工业园)1号楼103室
 扫一扫,关注官网